Trong quá trình gia công uốn ống kim loại, việc đảm bảo hàng ngàn sản phẩm có kích thước đồng đều như một là thách thức kỹ thuật lớn nhất đối với các xưởng cơ khí. Để hạn chế tối đa rủi ro sai lệch gây ảnh hưởng trực tiếp đến khâu hàn ráp tại công trình, một quy trình tổ chức đơn hàng bài bản và kiểm duyệt mẫu gắt gao là điều kiện tiên quyết. Bài viết này sẽ chia sẻ chi tiết cách thức các đơn vị chuyên nghiệp thống nhất yêu cầu, chạy mẫu thử nghiệm và duy trì chất lượng ổn định xuyên suốt thời gian vận hành dây chuyền.
Khám phá quy trình kiểm duyệt chất lượng nghiêm ngặt từ khâu tiếp nhận bản vẽ đến khi sản xuất đại trà. Nắm vững cách sử dụng dưỡng kiểm để kiểm soát dung sai lắp ráp và tối ưu chi phí gia công.
Tầm Quan Trọng Của Việc Thống Nhất Yêu Cầu Kỹ Thuật Trước Sản Xuất
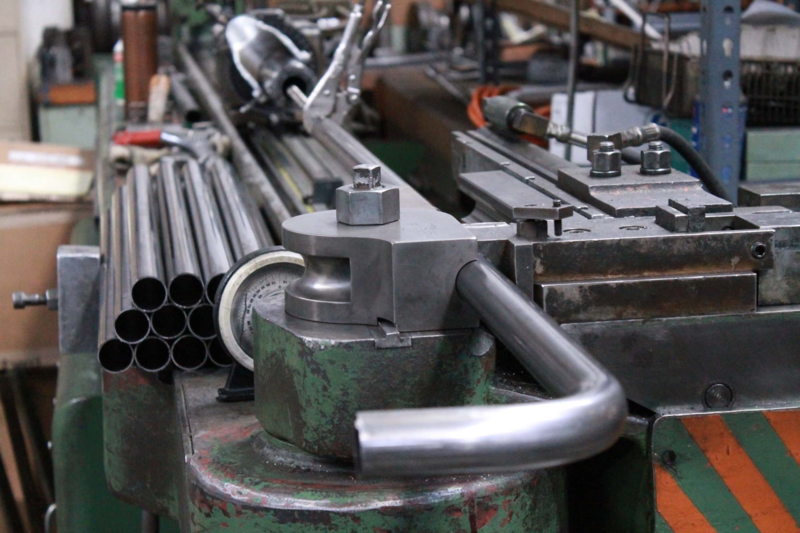
Trong lĩnh vực chế tạo cơ khí chính xác, mọi sai lầm đều phải trả giá bằng vật tư và thời gian. Một đơn đặt hàng định hình kim loại nếu không được làm rõ các thông số ngay từ giai đoạn đầu sẽ rất dễ dẫn đến tình trạng thành phẩm xuất xưởng không thể đưa vào sử dụng thực tế. Việc thống nhất yêu cầu chi tiết chính là vách ngăn an toàn đầu tiên bảo vệ ngân sách của bộ phận thu mua.
Xác Định Rõ Dung Sai Lắp Ráp Và Tiêu Chuẩn Bề Mặt
Tiêu chuẩn dung sai là ngôn ngữ giao tiếp chung giữa kỹ sư thiết kế và người thợ đứng máy. Khách hàng cần trao đổi rõ ràng với nhà xưởng về biên độ sai số cho phép của chiều dài các đoạn thẳng mút, độ mở của góc định hình cũng như tỷ lệ biến dạng mặt cắt ngang tại đỉnh nếp gấp. Đối với các cấu kiện sắt thép dùng để hàn ráp khung gầm dân dụng, dung sai góc có thể chênh lệch khoảng ±1 độ. Tuy nhiên, với các linh kiện cơ khí chính xác dùng trong thiết bị y tế hoặc hàng không, con số này phải được siết chặt hơn rất nhiều.
Bên cạnh yếu tố kích thước, yêu cầu về thẩm mỹ bề mặt cũng cần được đưa vào biên bản thỏa thuận. Quá trình tác dụng lực ma sát với rãnh khuôn ép chắc chắn sẽ để lại các vệt xước mờ trên thân phôi kim loại. Nếu sản phẩm của bạn ứng dụng làm hàng trang trí nội thất cao cấp (như chân bàn, tay vịn inox bóng), xưởng cần biết trước để chuẩn bị hệ thống ngàm kẹp hợp kim đồng thau và bọc màng bảo vệ, tránh những tranh cãi không đáng có trong khâu nghiệm thu hàng hóa.
Tầm Quan Trọng Của Việc Đồng Nhất Phôi Vật Tư Đầu Vào
Chất lượng của một ca máy chạy ép định hình phụ thuộc rất lớn vào tính đồng nhất của lô phôi đầu vào. Ngay cả khi bạn chỉ định sử dụng cùng một mác thép carbon hoặc nhôm đúc, nhưng nếu vật tư được nhập từ hai nhà máy cán thép khác nhau ở hai thời điểm khác nhau, độ cứng và giới hạn chảy của chúng cũng sẽ có sự chênh lệch nhẹ.
Sự khác biệt vật lý dù là nhỏ nhất này cũng trực tiếp làm thay đổi biên độ bung ngược (springback) khi kim loại vừa rời khỏi ngàm kẹp. Do đó, các xưởng cơ khí uy tín luôn khuyến cáo khách hàng nên chuẩn bị đủ lượng phôi vật liệu từ cùng một lô sản xuất. Điều này đảm bảo quá trình thiết lập thông số tọa độ máy CNC diễn ra trơn tru nhất và không phải tinh chỉnh lại nhiều lần.
Quy Trình Kiểm Soát Mẫu Trong Gia Công Uốn Ống Kim Loại
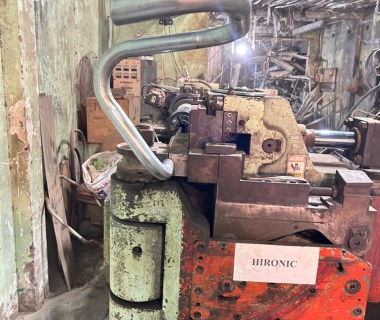
Để ngăn chặn rủi ro sản xuất hàng loạt các chi tiết bị lỗi kích thước, một quy trình kiểm duyệt mẫu (Mock-up) là bước trung gian mang tính bắt buộc. Đây là giai đoạn đội ngũ kỹ thuật hiện thực hóa bản vẽ trên giấy thành một sản phẩm vật lý thực tế để đo lường độ chính xác.
Sử Dụng Phần Mềm Phân Tích Và Mô Phỏng Lực Ép
Ngay khi tiếp nhận bản vẽ yêu cầu, các kỹ sư không đưa vật liệu vào chạy máy ngay lập tức. Họ sẽ sử dụng phần mềm cơ khí chuyên dụng để mô phỏng lại toàn bộ quá trình tác dụng lực kéo. Hệ thống máy tính sẽ phân tích tỷ lệ giữa độ dày vách ống và bán kính đường tâm (CLR) để dự đoán mức độ kéo giãn của hợp kim. Nếu phần mềm cảnh báo cấu trúc vách phía mặt lưng bị mỏng đi vượt quá 20% so với độ dày nguyên bản, kỹ sư sẽ lập tức đề xuất khách hàng nới rộng góc uốn hoặc tăng độ dày vật tư để chống lại hiện tượng bục vỡ vách.
Sản Xuất Mẫu Thử Để Tính Toán Độ Đàn Hồi
Sau khi hoàn tất bước mô phỏng an toàn, kỹ thuật viên sẽ tiến hành chạy thực tế từ một đến ba sản phẩm mẫu đầu tiên. Mục đích cốt lõi của thao tác này là để kiểm tra hiện tượng đàn hồi của phôi vật liệu thực tế. Mỗi mác thép hay inox đều có xu hướng tự phục hồi một phần hình dáng sau khi áp lực thủy lực được rút đi hoàn toàn.
Bằng cách dùng thước điện tử đo đạc góc uốn của mẫu thử, người thợ sẽ biết chính xác cần phải lập trình cho máy CNC ép lố thêm bao nhiêu độ (gọi là thông số góc bù trừ). Ví dụ, để đạt được góc vuông 90 độ hoàn hảo, máy có thể phải kéo vật liệu đến mức 92.5 độ để trừ hao phần kim loại sẽ bung ngược lại.
Ký Duyệt Mẫu Vàng Giữa Khách Hàng Và Nhà Xưởng
Sản phẩm mẫu sau khi được thợ máy tinh chỉnh đạt chuẩn sẽ được gọi là "Mẫu vàng" (Golden Sample). Xưởng cơ khí sẽ gửi trực tiếp mẫu vật lý này đến tay bộ phận kiểm định của khách hàng để đánh giá trực quan. Khách hàng sẽ tiến hành ướm thử chi tiết này vào vị trí lắp ráp tại công trình, kiểm tra khả năng lồng ghép với các phụ kiện nhựa và đánh giá tổng thể độ nhẵn của bề mặt cong. Khi cả hai bên đã cùng ký xác nhận đồng ý lên nguyên mẫu này, nó sẽ được niêm phong và trở thành tiêu chuẩn cao nhất để đối chiếu nghiệm thu cho toàn bộ quy trình sản xuất đại trà.
Phương Pháp Duy Trì Chất Lượng Trong Quá Trình Sản Xuất Hàng Loạt
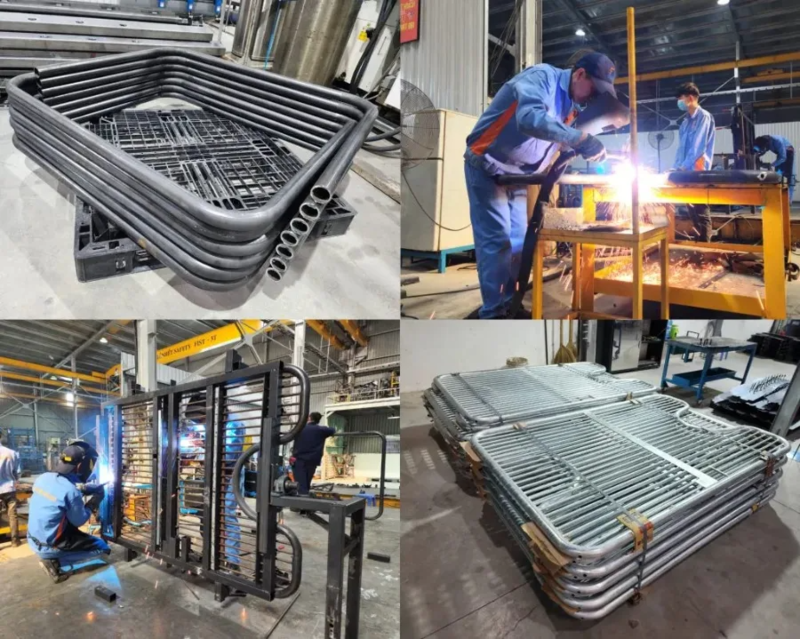
Việc chế tạo ra một sản phẩm đẹp nguyên mẫu không quá khó, nhưng để làm ra mười ngàn sản phẩm có chất lượng giống hệt nhau lại là một thách thức kỹ thuật lớn. Hệ thống máy cơ khí hoạt động liên tục với cường độ cao sẽ sinh ra nhiều biến số cần được kiểm soát chặt chẽ.
Ứng Dụng Dưỡng Kiểm Để Canh Chỉnh Tọa Độ Liên Tục
Trong quá trình vận hành dây chuyền sản xuất đồng loạt, việc sử dụng thước cặp hay thước đo độ thủ công để kiểm tra từng sản phẩm sẽ làm đình trệ toàn bộ tiến độ. Thay vào đó, xưởng sẽ chế tạo các bộ dưỡng kiểm (check fixture) chuyên dụng. Dưỡng kiểm thực chất là một chiếc khuôn âm bản bằng thép cứng, được cắt khắc laser với kích thước chính xác tuyệt đối theo bản vẽ.
Nhân viên quản lý chất lượng (QC) chỉ cần đặt nhanh chi tiết kim loại vừa được uốn xong lọt vào trong bộ dưỡng này. Nếu ống nằm vừa vặn, ôm sát các biên dạng của khuôn âm bản, nghĩa là tọa độ hành trình của máy vẫn đang hoạt động hoàn toàn chuẩn xác. Quy trình kiểm tra xác suất này thường được thực hiện liên tục định kỳ (ví dụ cứ 50 sản phẩm sẽ đặt vào dưỡng một lần), giúp ngăn chặn lập tức tình trạng sai số mang tính dây chuyền.
Theo Dõi Mức Độ Hao Mòn Khuôn Và Bôi Trơn Hệ Thống
Sự cọ xát với áp lực cực lớn giữa bề mặt phôi kim loại cứng cáp và hệ thống ngàm kẹp sẽ sinh ra một lượng nhiệt năng đáng kể, đồng thời làm hao mòn bề mặt rãnh khuôn thép. Nếu nhiệt độ gia tăng quá mức kiểm soát, màng dầu bôi trơn sẽ bị bốc hơi, dẫn đến tình trạng mạt sắt li ti bám dính chặt vào ngàm vuốt (wiper die) và cày xước hàng loạt phôi nguyên liệu tiếp theo.
Để khắc phục hiện tượng này, kỹ thuật viên phải liên tục theo dõi nhiệt độ của cụm khuôn ép, thiết lập hệ thống bơm nhỏ giọt dung dịch làm mát và vệ sinh sạch sẽ mạt kim loại sau mỗi ca làm việc. Đối với các lô hàng kéo dài nhiều ngày, việc đánh bóng lại bề mặt rãnh khuôn hoặc thay thế các đốt lõi dorn chống bẹp bị mài mòn là thao tác bắt buộc để giữ cho phần bụng của đường cong luôn nhẵn mịn, không nổi gợn sóng.
Quản Trị Khâu Đóng Gói Và Vận Chuyển Hàng Hóa Cồng Kềnh
Chất lượng của quá trình gia công cơ khí không dừng lại ở cửa xưởng máy, mà phải được bảo toàn cho đến tận khi lô hàng được bàn giao an toàn xuống công trình của khách. Các chi tiết kim loại có hình dáng cong uốn lượn thường rất cồng kềnh, chiếm nhiều thể tích không gian chết và rất dễ bị xô lệch, va đập chéo vào nhau trong quá trình xe tải di chuyển.
Để bảo vệ độ hoàn thiện bề mặt không bị trầy xước, xưởng cần tiến hành quấn màng co PE hoặc bọc mút xốp định hình quanh các điểm nếp gấp chịu lực. Khâu bốc xếp hàng hóa lên thùng xe cũng cần được tính toán khoa học, sắp xếp các chi tiết khéo léo lồng ghép vào nhau theo từng bó gọn gàng để tối ưu hóa không gian. Việc tổ chức đóng gói chuyên nghiệp không chỉ bảo vệ tài sản mà còn chứng minh năng lực phục vụ toàn diện của đơn vị gia công.
Câu Hỏi Thường Gặp
Thời gian để cài đặt máy và chạy ra một sản phẩm mẫu mất bao lâu?
Nếu quy cách ống vật tư và bán kính uốn của bản vẽ phù hợp với bộ khuôn đang có sẵn tại xưởng, việc thiết lập hành trình ép và chạy mẫu thử thường chỉ mất khoảng nửa ngày làm việc.
Tại sao chi tiết sản xuất đại trà đôi khi lại sai lệch nhẹ so với mẫu vàng?
Sự sai lệch thường xuất phát từ việc phôi kim loại của các lô sau có độ cứng không hoàn toàn giống lô trước, khiến biên độ đàn hồi thay đổi. Việc khuôn máy hao mòn sau hàng ngàn lần ma sát cũng là nguyên nhân gây ra dung sai.
Làm sao để biết ống có bị mỏng vách quá mức an toàn hay không?
Các kỹ sư kiểm định thường sử dụng máy đo độ dày bằng sóng siêu âm áp vào phần lưng mặt ngoài của đường cong. Kết quả đo sẽ cho biết tỷ lệ hao hụt kim loại có nằm trong giới hạn chịu lực thiết kế hay không.
Chi phí làm đồ gá dưỡng kiểm có tính vào đơn giá gia công không?
Đối với các dự án mang tính thương mại duy trì lâu dài với sản lượng lớn, xưởng cơ khí thường sẽ tự động chế tạo dưỡng kiểm để phục vụ nội bộ và hỗ trợ hoàn toàn chi phí này cho khách hàng.
Thông Tin Liên Hệ
Tên: CÔNG TY TNHH SẢN XUẤT THƯƠNG MẠI CƠ KHÍ UỐN ỐNG KỲ QUANG
Địa chỉ: 644 Tô Ký xã Thới Tam Thôn, Hóc Môn TPHCM
Hotline: 0908107839
Email: trinhngockyquang@gmail.com
Website: uononghcm.com
Kết Luận
Để sở hữu được một lô hàng cơ khí đạt chất lượng cao cấp, việc thiết lập quy trình kiểm duyệt khắt khe là yếu tố sống còn không thể bỏ qua. Từ khâu bóc tách thông số bản vẽ, chạy mô phỏng lực ép đến việc sử dụng dưỡng kiểm trong suốt quá trình gia công uốn ống kim loại, mỗi công đoạn đều đóng góp trực tiếp vào sự chuẩn xác của thành phẩm. Nắm vững cách thức phối hợp duyệt mẫu sẽ giúp các nhà thầu chủ động kiểm soát dung sai, giảm thiểu tỷ lệ rủi ro hàng lỗi và tối ưu hóa ngân sách sản xuất một cách triệt để nhất.
Nếu quý khách đang có nhu cầu tìm hiểu và gia công tạo hình chi tiết kim loại, Uốn Ống Kỳ Quang sẵn sàng tư vấn phương án kỹ thuật phù hợp nhằm tối ưu chi phí và chất lượng cho dự án của bạn. Quý khách vui lòng chuẩn bị sẵn bản vẽ kỹ thuật, yêu cầu về vật liệu, kích thước và số lượng để quá trình trao đổi diễn ra thuận lợi.
Từ Khóa Liên Quan
Bài Viết Liên Quan
- [Đề xuất triển khai] Tại sao cần sử dụng dưỡng kiểm trong sản xuất linh kiện hàng loạt?
- [Đề xuất triển khai] Hướng dẫn cách xử lý sự cố kẹt phôi kim loại trên máy CNC
- [Đề xuất triển khai] Những sai lầm cần tránh khi nghiệm thu độ ôvan của mặt cắt ống